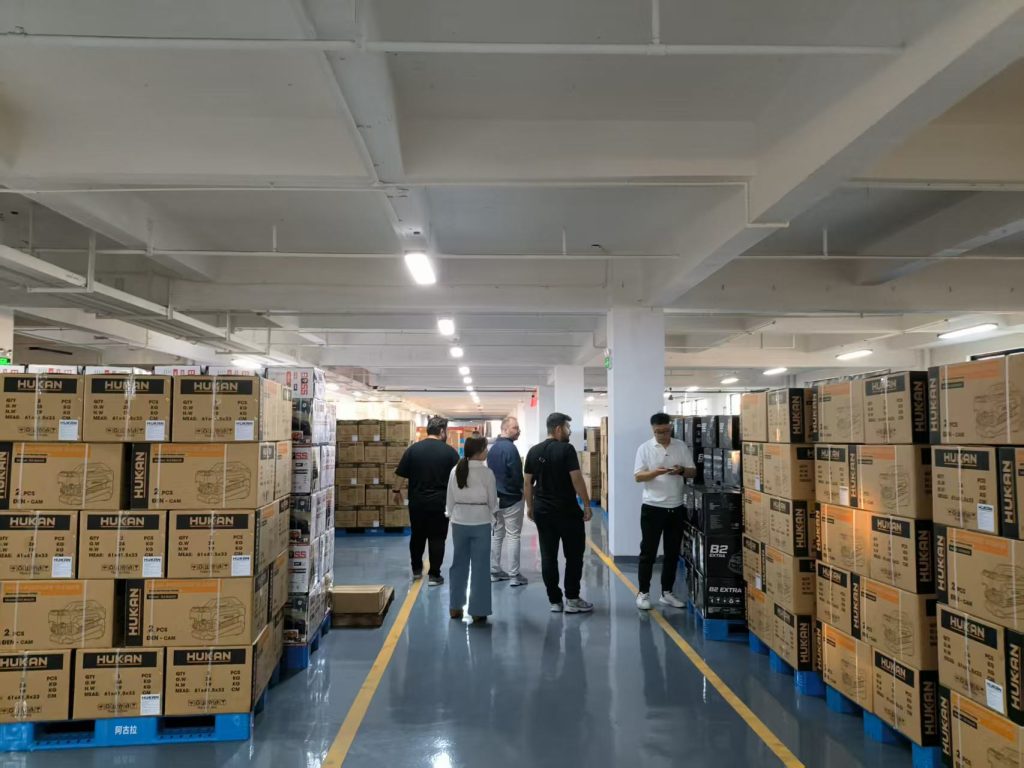
Qué revisa una inspección durante la producción
La inspección durante producción, conocida habitualmente como DUPRO, es una revisión puntual de una orden mientras el proveedor todavía fabrica el lote. Su utilidad principal no es certificar toda la mercancía, sino descubrir a tiempo una desviación que aún puede corregirse: material distinto, acabado irregular, componente omitido, embalaje incorrecto o avance insuficiente.
No debe confundirse con el seguimiento general de la producción. El seguimiento confirma avances, fechas, incidencias y necesidades de coordinación; la inspección añade una comprobación física contra criterios definidos. Tampoco equivale a una inspección preembarque, que se realiza cuando el pedido está terminado o suficientemente avanzado para evaluar la condición de salida.
La decisión inicial corresponde a la persona responsable de compras o calidad. Debe preguntar qué riesgo quiere reducir: ¿un cambio de material?, ¿un defecto repetitivo?, ¿un retraso?, ¿una operación de montaje que después quedará oculta? La respuesta determina el momento y el alcance de la visita.
Definir la revisión antes de pedirla
Antes de contactar al inspector, prepara un expediente breve y controlado. Incluye la orden de compra, la ficha técnica vigente, el código de revisión, los planos o fotografías aprobadas, las variantes, las cantidades por modelo, el embalaje esperado y cualquier excepción autorizada por escrito. No uses expresiones vagas como «calidad premium» o «acabado perfecto» si no están acompañadas de una condición observable.
El alcance debe indicar cuatro elementos:
- Momento: por ejemplo, cuando ya exista una parte representativa del lote ensamblada, embalada o lista para una operación crítica.
- Unidades: cantidad que se observará, variantes incluidas y forma de selección. Una muestra no permite afirmar automáticamente que todas las unidades son iguales.
- Criterios: dimensiones, materiales, funcionamiento, apariencia, accesorios, etiquetado, embalaje y pruebas acordadas.
- Acceso: zonas de producción, almacén, registros del lote, unidades rechazadas y personal que pueda explicar el proceso.
El enfoque por procesos y la mejora continua forman parte de la terminología de gestión de calidad descrita por ISO, pero la referencia a ISO 9001 no convierte a un proveedor en certificado ni sustituye la comprobación física. Úsala para ordenar responsabilidades y registros, no como prueba de conformidad del lote.
Elegir el momento y el tamaño de la muestra
Solicitar la revisión demasiado pronto puede mostrar prototipos o primeras unidades que todavía no representan la fabricación normal. Pedirla cuando todo está embalado reduce el margen para corregir. El punto adecuado depende del producto: conviene revisar antes de cerrar una etapa difícil de deshacer y cuando exista suficiente producción para observar patrones, no solo una unidad aislada.
Define por adelantado qué ocurre si el inspector encuentra una operación crítica sin terminar. Puede registrar el estado y programar una segunda visita, siempre que esa decisión quede documentada. Si el proveedor cambia la fecha, la línea o la composición del lote, la persona compradora debe decidir si el informe sigue siendo comparable o si hay que reiniciar el alcance.
La muestra debe identificar modelos, colores, tallas o configuraciones. Mezclar variantes sin indicarlo puede ocultar un problema concentrado en una sola referencia. También conviene solicitar fotografías generales y de detalle, pero las imágenes deben vincularse a unidades, defectos o zonas concretas; una galería atractiva no demuestra por sí sola la condición del lote.
Leer defectos y evidencias sin extrapolar
Un buen informe separa lo observado de la interpretación. Para cada hallazgo, registra la referencia, la cantidad revisada, la unidad afectada, el tipo de defecto, su ubicación, la fotografía correspondiente y la comparación con el criterio aprobado. Si el defecto afecta la función, la seguridad, el material o el cumplimiento de la ficha, trátalo como una desviación prioritaria aunque aparezca en pocas unidades.
Distingue entre defecto crítico, mayor y menor solo si tu procedimiento define esas categorías. No copies una clasificación genérica sin establecer qué consecuencia tiene cada nivel. El proveedor puede proponer retrabajo, sustitución o ajuste del proceso; la aceptación de esa solución corresponde al comprador, que debe registrar quién la aprobó, qué unidades afecta y cómo se verificará.
El porcentaje observado tampoco debe presentarse como porcentaje real de todo el pedido. Una muestra describe lo encontrado en un momento y bajo un método concretos. Si el inspector revisó 80 unidades y encontró cuatro con el mismo defecto, el dato útil es «cuatro de 80 observadas», junto con la variante y la etapa; no una afirmación de que el 5 % de todo el lote está defectuoso.
Lista de decisión después del informe
Cuando recibas el informe, compara cada hallazgo con la ficha técnica y la orden de compra. Después elige una acción concreta:
- Aceptar el siguiente hito: solo si las desviaciones están dentro de los criterios acordados o han sido aceptadas expresamente.
- Solicitar corrección: cuando el problema puede resolverse antes de continuar. Pide al proveedor una acción, responsable y fecha, y conserva la evidencia del retrabajo.
- Volver a inspeccionar: si el retrabajo modifica la condición que se debía comprobar o si el primer informe dejó una duda relevante.
- Detener el siguiente hito: cuando falta información, existe una desviación funcional o el proveedor no permite comprobar una condición esencial.
- Escalar la decisión: si el cambio afecta coste, plazo, seguridad, documentación o una excepción comercial que solo puede aprobar la dirección de compras.
Registra la decisión en la misma carpeta de la orden, junto con la versión de la ficha utilizada. Si necesitas ordenar la referencia antes de revisar el lote, consulta también cómo revisar una muestra china antes de aprobar la producción. La muestra aprobada no reemplaza la inspección del lote, pero ayuda a evitar comparaciones ambiguas.
Qué debe quedar preparado para la siguiente etapa
El cierre no es únicamente un «aprobado» o «rechazado». Debe dejar una instrucción operativa: qué puede continuar, qué queda bloqueado, qué unidades necesitan retrabajo y qué documento se revisará después. Si la inspección detecta un problema de embalaje, por ejemplo, no des por resuelto el asunto hasta verificar también el etiquetado, la protección interior y la cantidad por caja si forman parte de la orden.
Conviene separar los hallazgos de calidad de las comprobaciones logísticas. La inspección puede observar el avance de embalaje, pero no sustituye la confirmación de clasificación arancelaria, documentos de exportación, requisitos del país de destino o instrucciones del agente aduanero. Para evaluar el coste global de la operación, puedes usar la calculadora de costo de importación desde China, recordando que ofrece un resultado preliminar y no una cotización ni asesoría aduanera.
La inspección es una herramienta de control, no una garantía absoluta. Solo cubre las unidades, criterios, zonas y momento definidos. Un informe favorable no elimina el riesgo de cambios posteriores, daños durante el embalaje o defectos fuera de la muestra. Por eso la decisión más sólida combina una especificación controlada, una revisión en el momento adecuado, evidencia trazable y una instrucción clara antes de liberar el siguiente hito.